从反应合成到尾气处理 整套工艺流程与资源再生利用技术研发探析
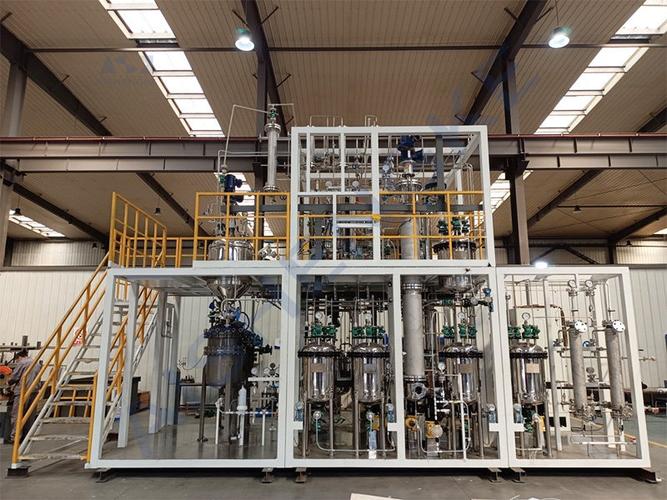
在现代化工生产中,一套完整的工艺流程不仅决定产品质量与生产效率,更直接关系到资源利用率、能耗水平与环境影响。围绕“t/a”这一常见产能标识(通常指吨/年,即年产量),整套工艺从反应合成出发,依次经过分离提纯、产品充装、回收和尾气处理等关键环节,形成了闭环式生产体系。与此资源再生利用技术的研发,正在成为推动这一流程向绿色化、低碳化、高值化升级的核心动力。
一、反应合成:工艺流程的起点
反应合成是整套工艺的基础环节,决定了目标产品的收率、选择性和后续分离难度。在t/a级生产规模下,反应合成通常需要兼顾反应转化率、催化剂寿命、反应条件温和性以及原料适应性。研发重点包括:
- 高效催化剂开发:通过提高催化活性和选择性,减少副产物生成,降低后续分离负荷。
- 反应工艺优化:对温度、压力、配比、停留时间等参数进行系统优化,提高单程转化率和时空收率。
- 原料替代与绿色化:探索低毒、可再生的原料路线,减少对化石资源的依赖。
- 过程强化技术:如微通道反应器、膜反应器等,可提升传热传质效率,缩短反应时间,降低能耗。
反应合成环节的技术进步,不仅直接影响产量和成本,也为后续回收与资源再生利用奠定基础。
二、分离提纯:决定产品品质的关键
从反应釜出来的产物往往是多组分混合物,必须经过分离提纯才能得到符合标准的产品。常见的分离手段包括精馏、萃取、结晶、吸附、膜分离等。对于t/a级装置而言,分离提纯环节通常能耗占比较高,因此技术研发重点在于:
- 提高分离效率,降低回流比和溶剂消耗;
- 开发新型分离材料,如高性能膜、分子筛和吸附树脂;
- 实现连续化、自动化控制,减少人为波动;
- 对分离过程中产生的母液、残液进行资源化回收,而不是简单废弃。
分离提纯不仅是产品达标的保障,也是资源再生利用的重要节点。许多被认为“废物”的副产物或母液,经过进一步处理后可回用于反应合成,从而提升整体原子经济性。
三、产品充装:从生产到交付的衔接
产品充装是工艺链中连接生产与市场的重要环节。根据不同产品形态,充装可分为液体充装、气体充装、固体包装等。t/a级项目通常需要匹配自动化计量、密闭充装、防爆防泄漏和追溯管理系统。
在技术研发方面,产品充装环节重点关注:
- 安全与环保:防止挥发性有机物泄漏,降低职业暴露风险。
- 精准计量:提高包装精度,减少物料浪费。
- 智能化管理:通过DCS、MES等系统实现充装数据实时监控与追踪。
- 包装材料可循环利用:推动包装容器回收再用,减少固废产生。
看似简单的充装环节,实际上对安全管理、质量控制和资源节约都有重要影响。
四、回收:构建循环经济的重要环节
回收环节是整套工艺流程中实现资源再生利用的核心。这里的“回收”既包括未反应原料的回收,也包括溶剂、催化剂、副产物、余热和包装材料的回收。
在t/a级生产装置中,回收技术研发通常围绕以下方向展开:
- 未反应原料回收:通过冷凝、吸收、膜分离等方式将原料返回反应系统,提高原料利用率。
- 溶剂回收:采用精馏、渗透汽化、萃取等方法降低溶剂消耗和废液排放。
- 催化剂回收:对贵金属催化剂或均相催化剂进行再生和再利用,降低生产成本。
- 余热回收:利用换热网络、热泵等技术回收工艺余热,降低综合能耗。
- 副产品资源化:将副产物转化为有市场价值的产品,或作为其他工艺的原料。
回收做得越好,整个工艺的原料消耗、能耗和废弃物排放就越低,经济和环境效益也越显著。
五、尾气处理:末端治理与资源再生的结合
即使是设计精良的工艺,也难免会产生一定量的尾气。尾气处理是整套工艺流程的最后一道屏障,但现代理念已不再局限于“达标排放”,而是强调末端治理与资源回收相结合。
常见尾气处理技术包括:
- 吸收法:利用液体吸收剂去除酸性气体、碱性气体或可溶性有机物。
- 吸附法:采用活性炭、分子筛等吸附剂回收有机溶剂蒸气。
- 催化燃烧/蓄热燃烧:处理低浓度有机废气,同时回收热量。
- 冷凝法:回收高浓度有机蒸气,实现溶剂再利用。
- 生物法:适用于低浓度、易生物降解的废气处理。
在资源再生利用技术研发方面,尾气处理正朝着“污染物资源化”方向发展。例如,将尾气中的有机溶剂回收后返回生产系统,将含硫尾气转化为硫磺或硫酸,将含碳尾气转化为合成气或碳酸盐产品。这样一来,尾气处理不再是单纯的成本中心,而可能成为资源回收的利润增长点。
六、资源再生利用技术研发的系统集成
将反应合成、分离提纯、产品充装、回收和尾气处理视为一个整体,才能实现真正意义上的资源再生利用。系统集成研发需要关注:
- 物质流与能量流协同优化:通过流程模拟和生命周期评价,找到资源损耗和能耗的关键节点。
- 水网络集成:实现工艺水梯级利用和循环冷却水高效回用。
- 绿色催化与绿色溶剂:从源头减少废弃物产生,降低末端处理压力。
- 数字化与智能化:利用大数据、人工智能和数字孪生技术,对回收与尾气处理过程进行预测控制和优化调度。
- 政策与标准对接:围绕“双碳”目标和循环经济政策,建立可量化、可核查的资源再生利用评价体系。
从反应合成到分离提纯,再到产品充装、回收和尾气处理,每一步都不是孤立存在的。t/a级整套工艺流程的本质,是通过物质转化与资源循环实现价值创造。随着资源再生利用技术研发不断深入,化工生产将从“先污染后治理”转向“源头减量、过程回收、末端资源化”的绿色模式。唯有把资源循环理念嵌入每一个工艺单元,才能真正实现经济效益、环境效益与社会效益的统一。
如若转载,请注明出处:http://www.tongzhb.com/product/47.html
更新时间:2026-10-29 11:38:12